中文|RU|EN
Главная → Сборочные линии → Линии подсборки узлов
Sub-Assembly Lines

Линии подсборки узлов

Модули поступают на главный конвейер в нужной последовательности, с нужным качеством и в нужный такт — без ручных перестановок и ожиданий. Подсборка синхронизируется с темпом тотальной сборки.

Запросить расчёт Все сборочные линии →
12+типов узлов в номенклатуре
30–120сек. такт на модуль
1 паллетана несколько моделей
0,3%доля брака при контроле в потоке
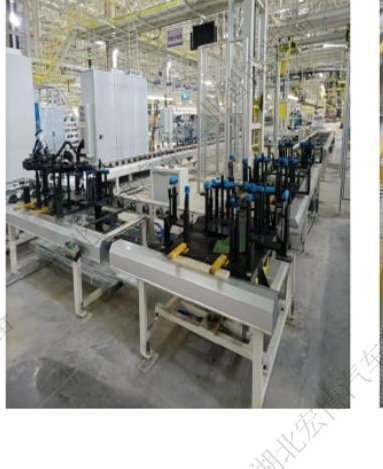
Линия подсборки подрамников

Синхронизация подсборки с главным конвейером

Подсборка — это не «склад готовых узлов», а часть общего такта. Мы считаем количество оборотной тары, время доставки до поста и допустимое время ожидания, чтобы модуль приходил на главный конвейер именно тогда, когда он нужен. Универсальная оснастка позволяет собирать несколько моделей на одной паллете и сокращает парк оснастки.

Универсальная оснастка Такт по модели Контроль в потоке Подача по принципу just-in-sequence

Состав поставки

  • Паллеты и оснастка под геометрию изделия
  • Станции запрессовки с контролем усилия и хода
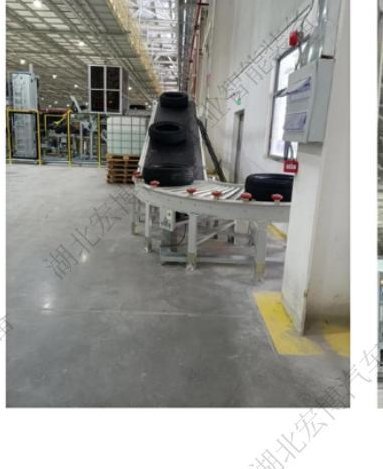
  • Роликовые и пластинчатые конвейеры подсборки
  • Подъёмно-поворотные устройства 90°/180°
  • Автоматические гайковёрты с протоколом
  • Стенды контроля геометрии и зазоров
  • Системы маркировки и идентификации узла
  • Прослеживаемость операций (MES / SCADA)
  • Оборотная тара и система подачи комплектующих
  • Буферные накопители перед главным конвейером
Процесс

Технологические операции

Последовательность операций участка — от входа узла до передачи на следующий передел. Каждая операция обеспечена оснасткой и контролем параметров.

01
Паллеты и оснастка под модельПроектируем под геометрию конкретного изделия
02
Универсальная оснасткаОдна паллета на несколько моделей — меньше парк оснастки
03
Станции запрессовкиКонтроль усилия и хода с записью графика цикла
04
Роликовые и пластинчатые конвейерыСекционная поставка, быстрый монтаж
05
Подъёмно-поворотные устройстваРазворот 90°/180° для доступа к изделию
06
Контроль геометрии в потокеЗазоры, плоскостность, положение точек крепления
07
Маркировка и идентификацияПривязка узла к VIN автомобиля
08
Прослеживаемость (MES/SCADA)Привязка операций и параметров к серийному номеру
Оборудование

Оборудование участка

Типовой состав оборудования под данный передел. Конфигурация подбирается под номенклатуру, массу и требуемый такт.

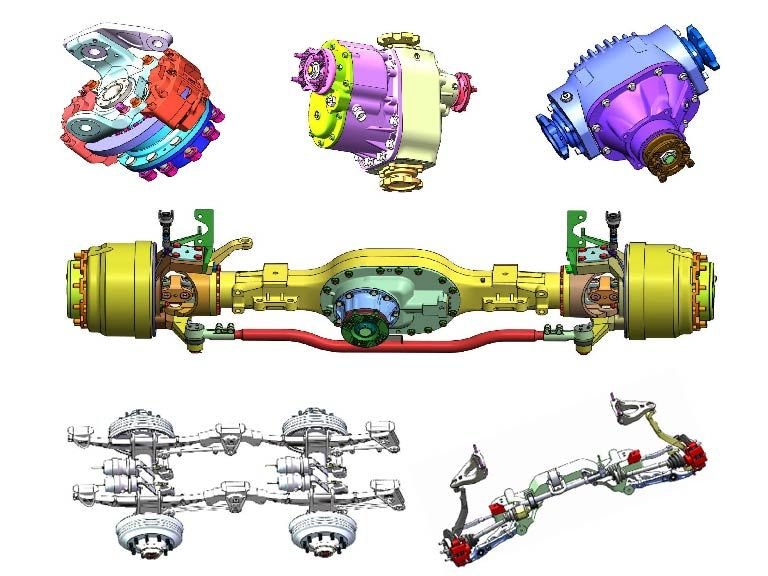
Линия сборки передней оси
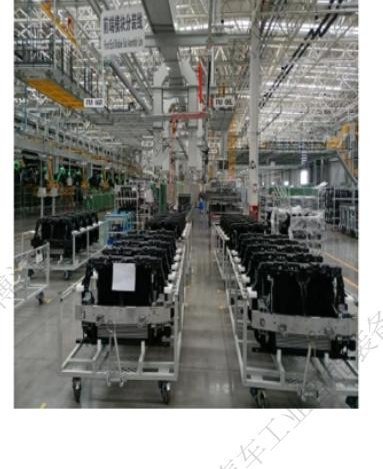
Передний и задний подрамник
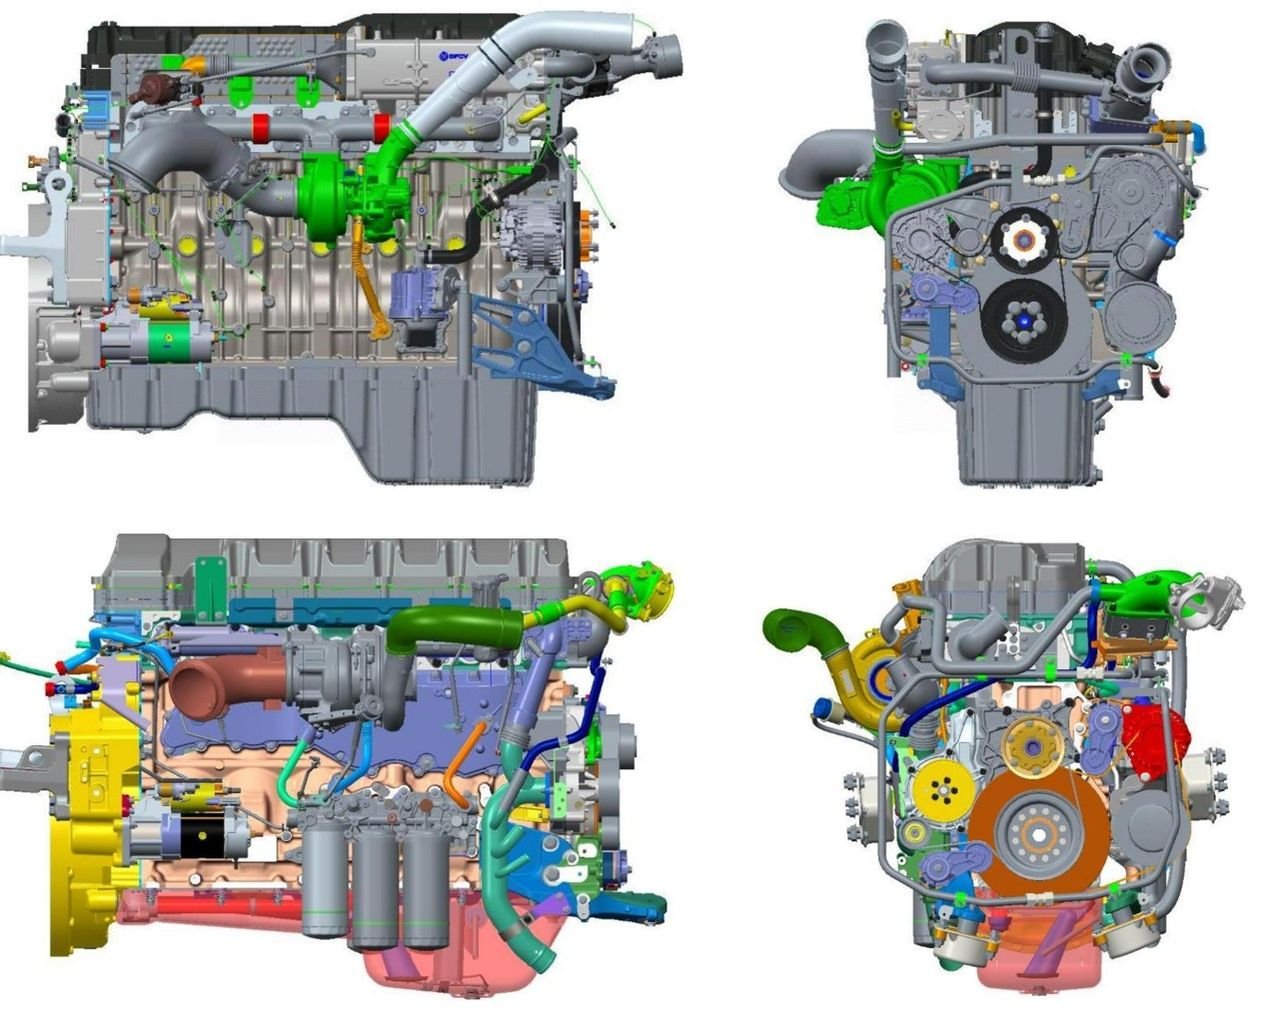
Силовой агрегат в сборе
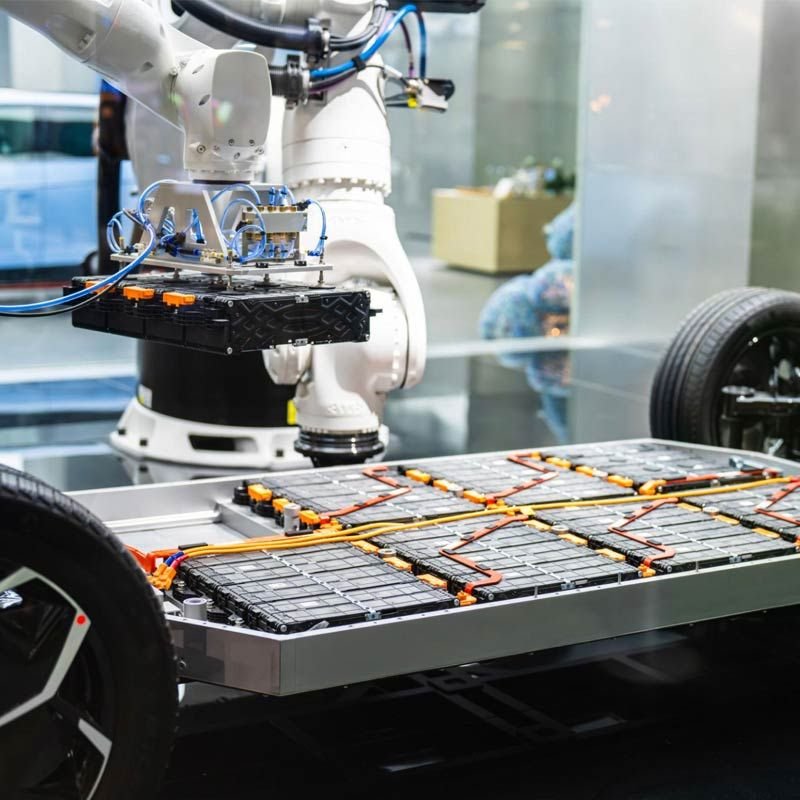
Батарейные блоки электромобилей
Электродвигатели и редукторы
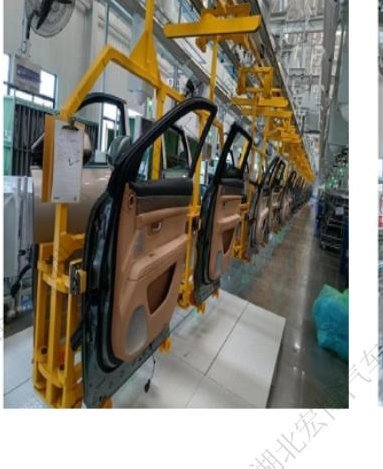
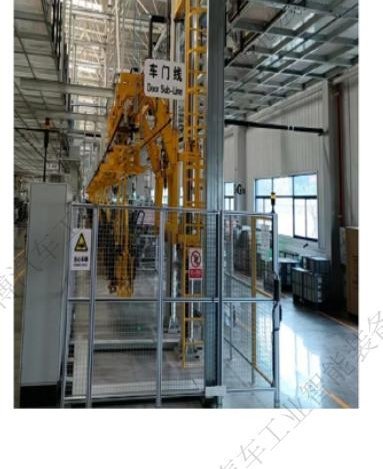
Двери: сборка и отделка
Панели приборов
Панели приборов
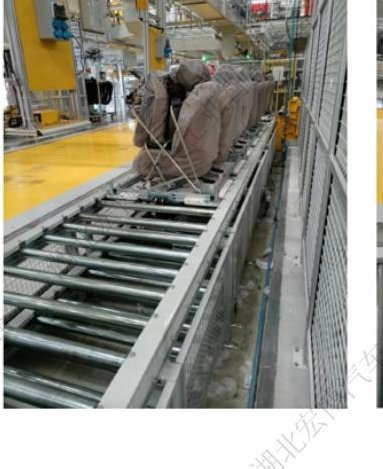
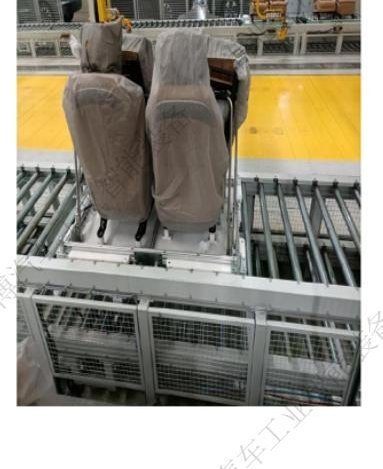
Сиденья
Сиденья
Передний модуль EV
Передний модуль EV
Бамперы
Бамперы
Колёса: сборка и подача
Топливные баки и трубопроводы
Параметры

Технические параметры

Диапазоны, в которых проектируется оборудование. Точные значения фиксируются в техническом задании после обследования площадки.

Параметры линий подсборки
Номенклатура узловпередняя ось, подрамник, силовой агрегат, двери, панель приборов, сиденья, бамперы, батарейный блок, колёса в сборе
Масса узлаот 5 до 450 кг (батарейные блоки — до 700 кг)
Такт30 – 120 секунд на модуль
Точность запрессовкиусилие ±2%, ход ±0,1 мм
Контроль моментапо каждому крепежу, с блокировкой следующей операции
Переналадкабыстросменная оснастка, 10–20 минут на модель
Прослеживаемостьуровень операций и параметров, привязка к VIN

Почему это работает на объекте

Оборудование изготавливается на собственном производстве в Хубэе, поставляется с шефмонтажом и пусконаладкой. После запуска остаётся сервисная поддержка и поставка запасных частей.

Собственное производствоПроектирование, металлообработка и сборка на одной площадке — сроки и качество под нашим контролем.
Шефмонтаж и пусконаладкаМонтаж, отработка режимов, обучение операторов и выход на проектную производительность.
Сервис и запчастиРегламентное обслуживание, поставка узлов и расходников, дистанционная диагностика.
Вопросы

Частые вопросы по разделу

Почему подсборку выносят на отдельную линию?
Главный конвейер не должен ждать, пока соберут сложный модуль. Вынос подсборки позволяет вести её в другом такте, применять специализированную оснастку и держать небольшой буфер готовых узлов.
Сколько моделей можно собирать на одной линии?
Проектно — до 4–6 моделей при быстросменной оснастке. Ограничение обычно не в конвейере, а в количестве вариантов комплектующих на постах.
Как контролируется качество запрессовки?
Каждая станция записывает график «усилие — ход» и сравнивает его с эталонным коридором. Деталь с выходом за пределы коридора автоматически помечается как несоответствующая и не уходит на следующий пост.
Можно ли поставить линию в существующее помещение?
Да, мы проектируем под доступную площадь и высоту. Для стеснённых цехов применяем компактные поворотные станции и подвесные конвейеры вместо напольных.

Нужен расчёт линии под вашу программу выпуска?

Укажите темп (JPH), номенклатуру моделей и площадь цеха — подготовим концепцию потока и состав оборудования.

Запросить расчёт