中文|RU|EN
Главная → Сборочные линии
Automotive Assembly Lines

Автомобильные сборочные линии

Полный комплекс оборудования цеха тотальной сборки: от подсборки узлов и конвейерных систем до AGV-логистики и контроля готового автомобиля.

5технологических переделов в цехе
30+типов поставляемого оборудования
50+реализованных линий
JPHтемп рассчитывается под программу выпуска
Разделы

Пять технологических переделов

Каждый передел — отдельное решение со своей оснасткой, тактом и составом поставки. Ниже короткое описание; на отдельной странице — технология, оборудование, технические параметры и частые вопросы.

01Линия тотальной сборки автомобилей в цехе
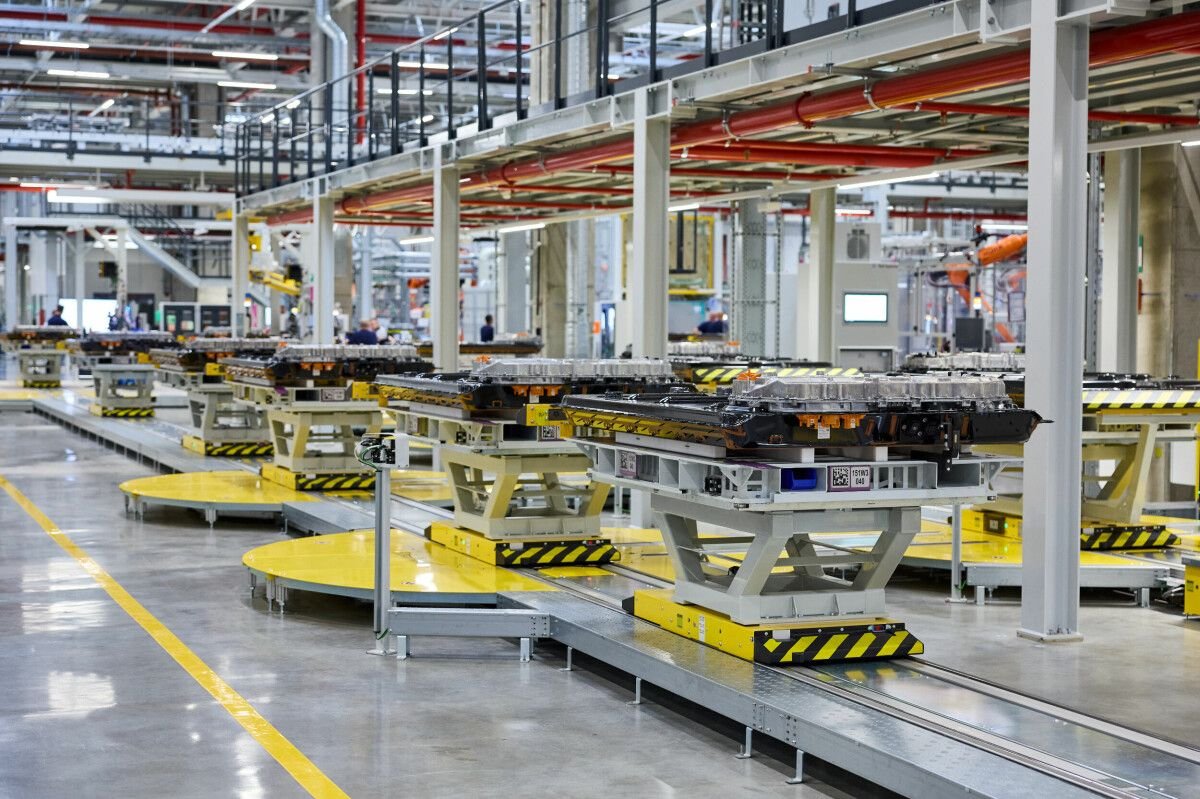
Линии тотальной сборки

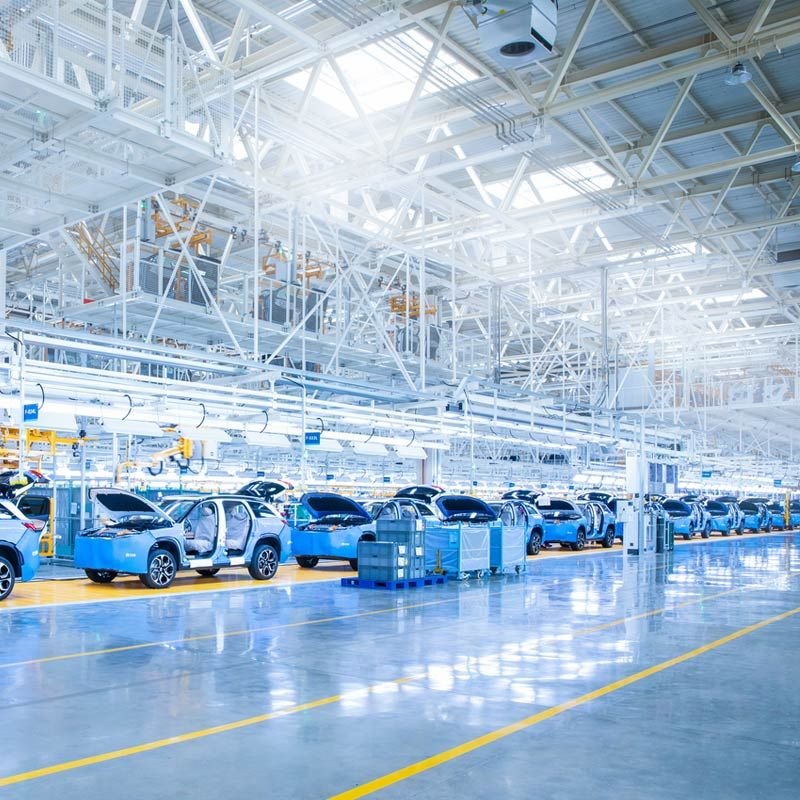
Полный поток от сваренных кузовов до готового автомобиля: такт, расстановка постов, буферы, интеграция с MES.

  • Расчёт такта, загрузки постов и незавершённого производства
  • Планировка цеха и трасс конвейеров (2D/3D)
  • Паллеты, спутники и оснастка под модель
Подробнее о разделе
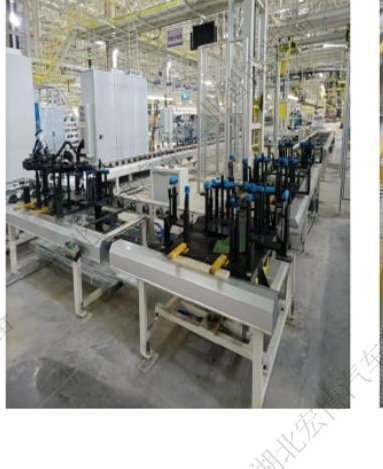
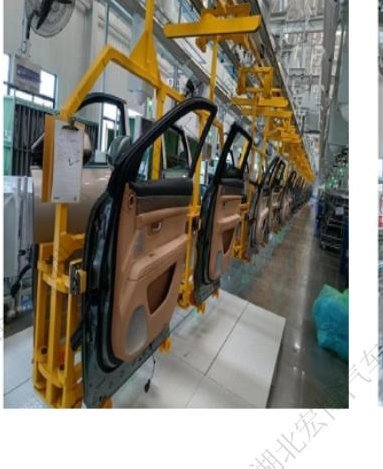
02Линия подсборки узлов: подрамник и передняя ось

Линии подсборки узлов

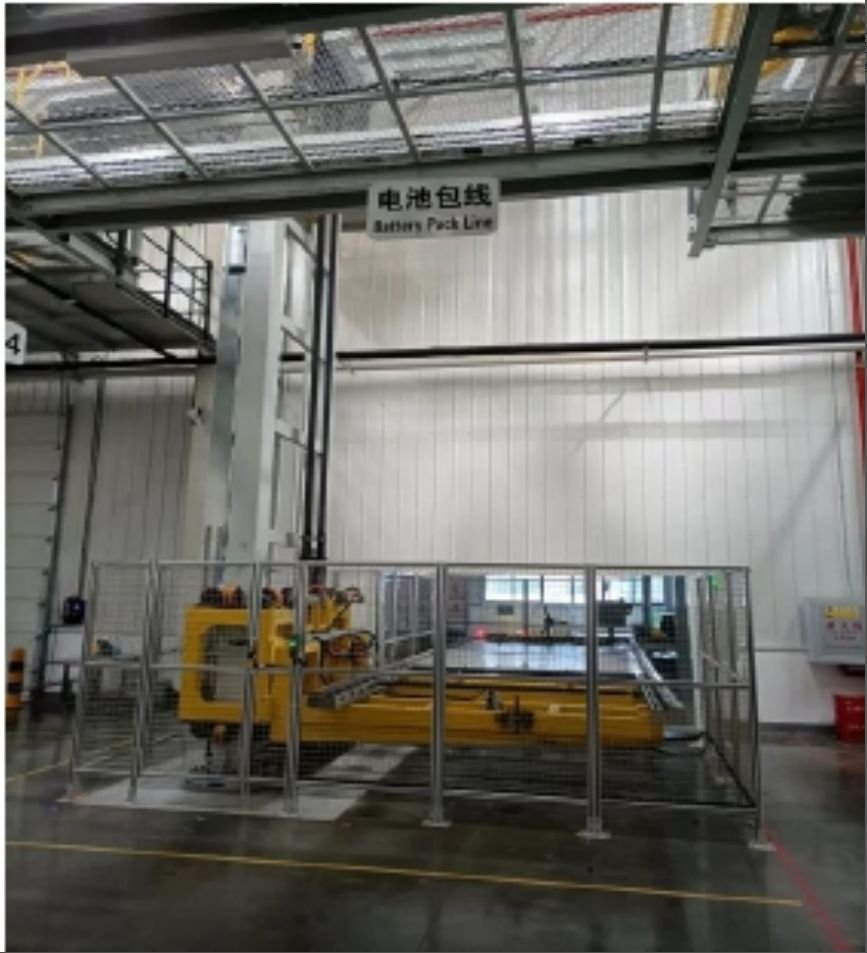
12 типов модулей — от передней оси и подрамника до дверей, сидений и батарейных блоков электромобилей.

  • Паллеты и оснастка под геометрию изделия
  • Станции запрессовки с контролем усилия и хода
  • Роликовые и пластинчатые конвейеры подсборки
Подробнее о разделе
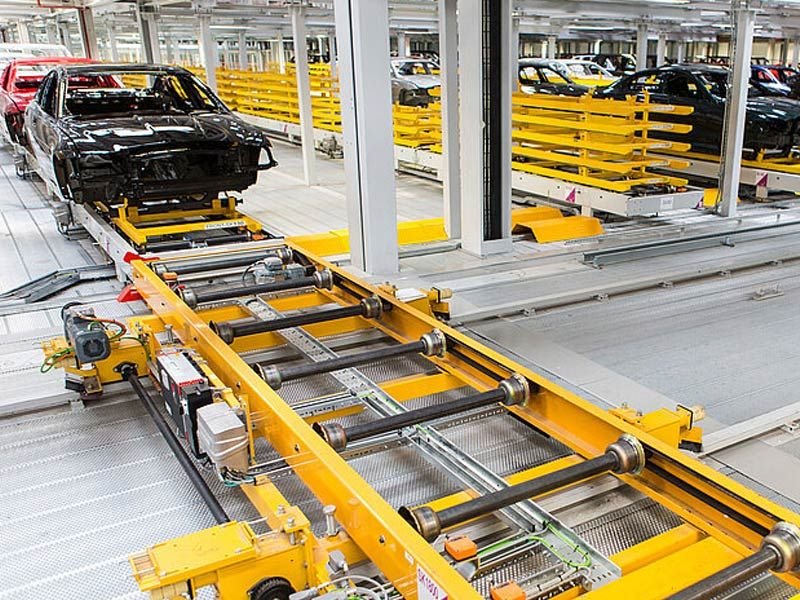
03Роликовый конвейер сборочной линии

Конвейерные и транспортные системы

От роликовых секций до PBS-накопителей: расчёт ёмкости буфера, мультимодельный поток, подъёмники и передаточные станции.

  • Роликовые конвейеры и приводные секции
  • Пластинчатые конвейеры и линии PDI
  • Подвесные конвейеры (EMU) и толкающие системы
Подробнее о разделе
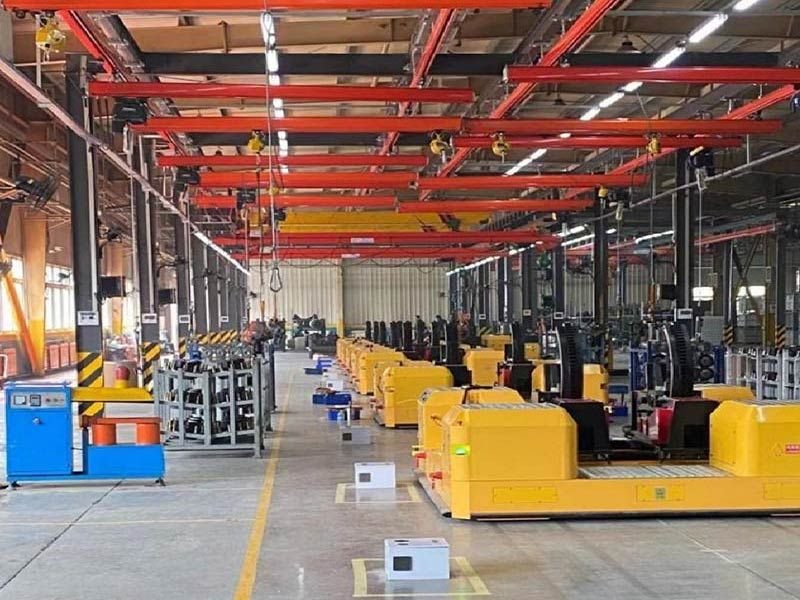
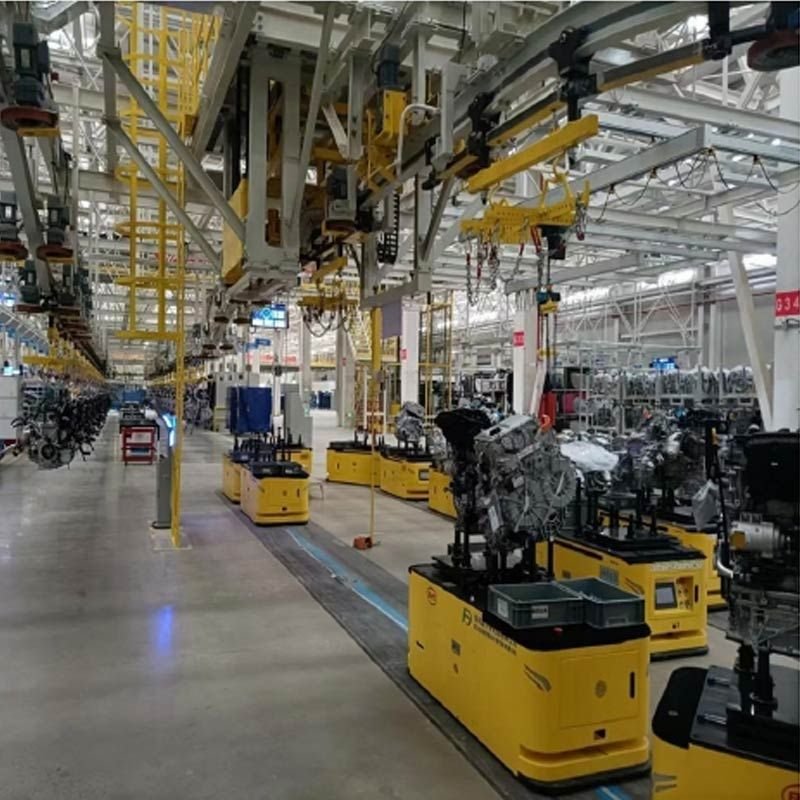
04AGV-тележки в сборочном цехе

Автоматические транспортёры (AGV)

Гибкая альтернатива конвейеру: перепланировка цеха без переноса рельсов, цепей и пневморазводки.

  • AGV-платформы для сборки узлов (с фиксацией паллеты)
  • AGV-паллеты шасси под передний и задний модуль
  • Тяжёлые AGV для блоков цилиндров и мостов
Подробнее о разделе
05Пост контроля и испытаний перед отгрузкой

Линии контроля и испытаний

Финальная проверка автомобиля перед отгрузкой с автоматической фиксацией результатов и привязкой к VIN.

  • Линия PDI и межоперационного контроля
  • Стенд регулировки развала-схождения
  • Стенд проверки света и электрических цепей
Подробнее о разделе
Ориентир

Выбор передела: что и когда нужно

Таблица помогает определить, с какого передела начинать. Если задача не попадает ни в одну строку — опишите её, предложим схему.

ПеределКогда нуженТиповой тактКлючевая поставка
Тотальная сборкаНовый сборочный цех или расширение действующего потока20–60 JPHПосты, конвейеры, PBS, интеграция с MES
Подсборка узловМодули должны приходить на главный конвейер в такт30–120 секПаллеты, оснастка, станции запрессовки
Конвейерные системыПеремещение между операциями и цехами, накоплениепо грузопотокуРоликовые, пластинчатые, подвесные, подъёмники
AGV-системыЧастые переналадки, обход оборудования, тяжёлые узлыцикл 5–20 минПлатформы, диспетчер, зарядные станции
Контроль и испытанияФинальная приёмка перед отгрузкой с протоколом60–180 секPDI, УУК, свет, герметичность, ADAS

Как строится работа

От первого обследования до выхода на проектную производительность — один подрядчик и один договор.

01Обследование и ТЗ. Смотрим площадку, номенклатуру, программу выпуска. Фиксируем требования и ограничения.
02Концепция и 3D. Схема потока, планировка, расчёт такта и ёмкости буферов. Согласуем до закупки.
03Производство. Изготовление на собственной площадке в Хубэе, промежуточный контроль качества.
04Монтаж и запуск. Шефмонтаж, пусконаладка, обучение, выход на проектную производительность.

Нужен расчёт под вашу программу выпуска?

Укажите темп, номенклатуру и площадь цеха — подготовим концепцию потока и состав оборудования.

Запросить расчёт
📞 +86 719-8569266 📱 +86 150-7290-2306 WhatsApp sales@hongboautomation.com